Feindrahtwicklung für Magnetspulen: Was Draht, Wickelbild und Anschluss entscheiden
Für Entwicklung und Konstruktion: drei Stellgrößen, die aus einer berechneten Spule ein Serienteil machen – und die Angaben, mit denen Sie sie in der Anfrage festlegen.
Fachartikel der MGE Metallgeräte Elgersburg GmbH · zertifiziert nach DIN EN ISO 9001:2015 · Geratal, Thüringen
Erschienen am 7. Juli 2026. Stand: 25. September 2026.
Das Wichtigste in Kürze
- Bei der Feindrahtwicklung entscheidet nicht allein die Windungszahl über die Spule, sondern das Zusammenspiel von Draht, Wickelbild und Kontaktierung.
- Je dünner der Draht, desto genauer muss der Drahtzug geregelt sein: Ein gedehnter Draht verändert den Widerstand, eine verletzte Lackschicht kann zum Windungsschluss führen.
- Das Wickelbild bestimmt, wie viel Kupfer in den Wickelraum passt. Eine orthozyklische Wicklung nutzt den Raum am besten, verlangt aber einen passenden Spulenkörper und exakte Drahtführung.
- Backlackdraht erlaubt Spulen ohne Spulenkörper. Das spart Bauraum, bringt aber einen zusätzlichen Prozessschritt mit sich.
- Die Anschlüsse sind oft die empfindlichste Stelle der Spule. Wie die Drahtenden kontaktiert und geschützt werden, gehört deshalb schon in die Anfrage.
Eine Magnetspule beginnt in der Entwicklung meist als Rechnung: Die gewünschte Kraft, Induktivität oder Empfindlichkeit führt zu einer Windungszahl, einem Widerstand und einem Bauraum. Auf dem Papier ist die Spule damit fertig. In der Fertigung fängt die eigentliche Arbeit erst an, denn ob die berechneten Werte Stück für Stück erreicht werden, entscheidet sich beim Wickeln.
Feindrahtwicklung heißt das Spulen wickeln mit Kupferlackdraht im Bereich weniger hundertstel Millimeter. Hier liegen die Grenzen enger als bei dickeren Drähten: Der Draht verzeiht wenig Zug, die Isolation ist dünn, und kleine Abweichungen im Wickelbild wirken sich spürbar auf Bauraum und Widerstand aus. Dieser Beitrag erklärt die drei Stellgrößen, die bei jeder Feindrahtspule zusammenspielen – Draht, Wickelbild und Anschluss – und zeigt, welche Angaben Sie in der Anfrage machen sollten, damit die Spule reproduzierbar in Serie geht. Welcher Lackdraht für welchen Temperaturbereich passt, behandelt der Beitrag Materialkunde der Spulenwicklung; wie die Qualität in der Serie gesichert wird, der Beitrag Qualitätsstandards in der Wickeltechnik.
Der Draht: dünn, lackisoliert und empfindlich gegen Zug
Kupferlackdraht besteht aus einem Kupferleiter und einer dünnen Lackschicht, die jede Windung gegen ihre Nachbarn isoliert. Je feiner der Draht, desto kleiner ist der Querschnitt – und desto stärker wirkt sich jede Veränderung dieses Querschnitts auf den Widerstand der Spule aus. Wird der Draht beim Wickeln zu stark gezogen, dehnt er sich, wird dünner und erhöht den Widerstand. Wird er zu locker geführt, liegen die Windungen ungleichmäßig, und die Spule braucht mehr Platz als berechnet.
Die Wickelmaschine muss den Drahtzug deshalb über die gesamte Wicklung gleichmäßig halten, auch beim Beschleunigen und Abbremsen. Ebenso wichtig ist die Drahtführung: Kanten an Spulenkörper, Führungsdüse oder Anschlussstift können die Lackschicht verletzen. Eine beschädigte Isolation fällt nicht immer sofort auf, kann aber zu einem Windungsschluss führen – die Spule hat dann weniger wirksame Windungen als vorgesehen.
MGE verarbeitet in der Wickelei Kupfer- und Backlackdraht von 0,025 bis 1,8 mm auf programmierbaren Wickelautomaten. Windungszahl, Drahtzug und Verlegung sind im Programm hinterlegt und werden für jede Spule gleich ausgeführt.
Das Wickelbild: wie viel Kupfer in den Wickelraum passt
Der Füllfaktor beschreibt, welchen Anteil des Wickelraums der Leiter tatsächlich einnimmt. Er hängt vor allem davon ab, wie die Windungen zueinander liegen. Drei Wickelbilder sind üblich.
Wilde Wicklung. Der Draht wird ohne feste Lagenordnung aufgebracht. Das ist schnell und einfach, nutzt den Raum aber schlecht. Laut einer Untersuchung des Karlsruher Instituts für Technologie (2018) wird der verfügbare Bauraum bei wilder Wicklung besonders schlecht genutzt, und die Spulenwiderstände steigen deutlich.
Lagenwicklung. Der Draht wird Lage für Lage verlegt, jede Windung neben der vorigen. Das Wickelbild ist geordnet und reproduzierbar, die Windungen der oberen Lage liegen aber auf denen der unteren statt dazwischen.
Orthozyklische Wicklung. Jede Windung der oberen Lage liegt in der Rille zwischen zwei Windungen der unteren. So entsteht die dichteste Packung runder Drähte. Laut Karlsruher Institut für Technologie (2018) erreicht sie einen theoretischen mechanischen Füllfaktor von bis zu 90,68 %. In der Praxis liegt der Wert darunter, weil der Draht an jeder Lagengrenze einen Sprung machen muss und die Wicklung in diesem Bereich aus der Ordnung kommt.
Für die Entwicklung heißt das: Eine orthozyklische Wicklung lohnt, wo Bauraum knapp ist oder Wärme gleichmäßig abgeführt werden muss. Sie setzt aber einen Spulenkörper mit passender Wickelbreite und eine Maschine voraus, die den Draht exakt verlegt. Wo der Bauraum großzügig ist, kann eine einfachere Wicklung die wirtschaftlichere Wahl sein.
| Kriterium | Wilde Wicklung | Lagenwicklung | Orthozyklische Wicklung |
|---|---|---|---|
| Lage der Windungen | ungeordnet | Lage auf Lage | obere Windung in der Rille der unteren |
| Bauraumnutzung | gering | mittel | am höchsten |
| Streuung von Widerstand und Baugröße | größer | gering | gering |
| Anforderung an Spulenkörper und Maschine | gering | mittel | hoch |
| Sinnvoll bei | großzügigem Bauraum, einfachen Spulen | geordnetem Aufbau ohne Grenzbauraum | knappem Bauraum, hohen Anforderungen an Wärmeabfuhr |
Backlackdraht: Spulen ohne Spulenkörper
Backlackdraht trägt über der Isolation eine zusätzliche Klebeschicht. Nach dem Wickeln wird sie durch Wärme aktiviert, die Windungen verbacken miteinander, und die Spule hält ihre Form von selbst. So lassen sich freitragende Spulen herstellen, die ohne Spulenkörper auskommen. Der gewonnene Raum steht für mehr Kupfer oder eine kleinere Baugröße zur Verfügung.
Dafür verschiebt sich die Aufgabe: Die Spule wird auf einem Wickeldorn gewickelt, verbacken und anschließend abgezogen. Das Verbacken ist ein eigener Prozessschritt, der Temperatur und Zeit braucht und in der Serie ebenso gleichmäßig laufen muss wie das Wickeln selbst. Ob sich Backlackdraht lohnt, hängt deshalb davon ab, wie viel der gesparte Spulenkörper im konkreten Bauraum wert ist.
Vom Drahtende zum Anschluss
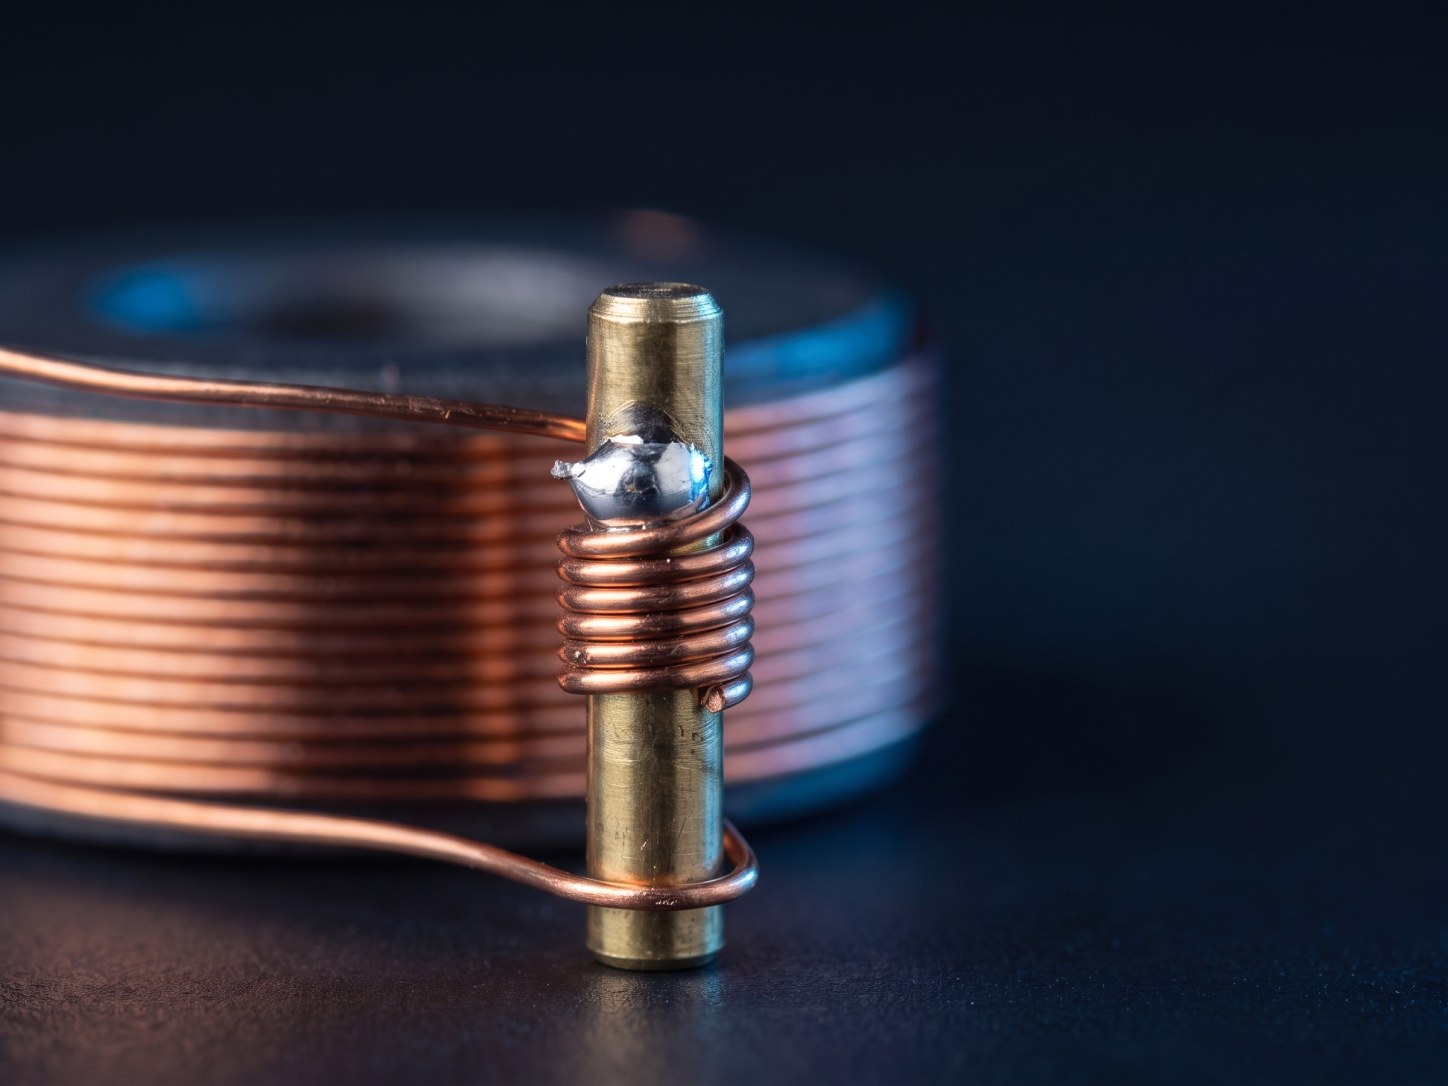
Die Wicklung selbst liegt geschützt im Wickelraum. Die Drahtenden dagegen müssen aus der Spule heraus zu einem Anschluss geführt werden – und genau dort ist ein feiner Draht am verletzlichsten. Er wird um einen Anschlussstift gelegt, dort verlötet und muss so geführt sein, dass er bei Vibration oder Temperaturwechsel nicht unter Zug gerät. Vor dem Löten wird die Verbindungsstelle gefluxt, also mit Flussmittel vorbereitet, damit das Lot sauber benetzt.
Anschließend wird die Spule je nach Einsatz geschützt. Eine Bandage um die äußere Lage hält die Windungen und schützt sie vor mechanischer Beschädigung. Wird die Spule umspritzt, ist sie danach im Kunststoff fest positioniert und gegen Umgebungseinflüsse geschützt – das Prinzip dahinter erklärt der Beitrag Metall-Kunststoff-Verbundteile. Am Ende steht die Prüfung der fertigen Spule, bei der unter anderem der Widerstand gegen die Vorgabe gemessen wird.
Checkliste: Was in Ihre Anfrage für eine Feindrahtspule gehört
- Windungszahl und Drahtdurchmesser – oder der Zielwiderstand mit Toleranz und Bezugstemperatur, wenn der Draht noch offen ist
- Lackdrahtausführung beziehungsweise Temperaturbereich im Einsatz
- Zeichnung des Spulenkörpers oder des Wickelraums, bei freitragenden Spulen die Außenmaße
- gefordertes Wickelbild, falls Bauraum oder Wärmeabfuhr es vorgeben
- Anschlussart der Drahtenden und Lage der Anschlüsse
- Schutz der Wicklung: Bandage, Umspritzung oder keiner
- Prüfumfang und geplante Stückzahl
Nicht jede Angabe muss zu Beginn feststehen. Offene Punkte klären wir am besten anhand der Zeichnung, bevor das Wickelprogramm geschrieben wird.
Warum Wickelei, Spritzerei und Montage zusammengehören
Eine Spule ist selten ein Einzelteil. Sie sitzt auf einem Spulenkörper aus Kunststoff, wird über gestanzte oder gedrehte Anschlüsse kontaktiert und landet oft in einer Baugruppe. Jedes dieser Teile hat eigene Toleranzen, und erst im Zusammenspiel zeigt sich, ob der Wickelraum passt und der Draht sauber zum Anschluss findet.
Bei MGE arbeiten Feindraht- und Spulenwickelei, Kunststoffspritzerei, Stanzerei, Automatendreherei, Werkzeugbau und Montage unter einem Dach in Geratal. Spulenkörper, Anschlussteile und Wicklung lassen sich so aufeinander abstimmen, und Änderungen nach der Erstbemusterung werden am Standort umgesetzt.
Wir prüfen Ihre Spule, bevor sie gewickelt wird
Schicken Sie uns Zeichnung, STEP-Datei oder Stückliste Ihrer Spule oder Baugruppe. Wir sehen uns Wickelraum, Draht und Anschlüsse an und sagen Ihnen, welches Wickelbild zu Ihrem Bauraum passt, ob Backlackdraht eine Option ist und welche Punkte vor dem Serienstart geklärt werden sollten. Wenn eine einfachere Wicklung für Ihren Fall genügt, sagen wir Ihnen das ebenso. Kontakt: mge@mge-gmbh.de · +49 3677 7946-0 · mge-gmbh.de
Häufige Fragen
- Was ist Feindrahtwicklung?
- Das Wickeln von Spulen aus sehr dünnem Kupferlackdraht, bei dem Drahtzug, Drahtführung und Wickelbild besonders genau beherrscht werden müssen. Kleine Abweichungen wirken sich bei feinen Drähten stärker auf Widerstand und Baugröße aus als bei dickeren.
- Was bedeutet der Füllfaktor einer Spule?
- Er gibt an, welchen Anteil des Wickelraums der Leiter tatsächlich ausfüllt. Ein höherer Füllfaktor heißt mehr Kupfer im selben Bauraum. Er hängt vor allem vom Wickelbild ab.
- Wann lohnt sich eine orthozyklische Wicklung?
- Wenn der Bauraum knapp ist oder Wärme gleichmäßig abgeführt werden muss. Sie nutzt den Wickelraum am besten, braucht aber einen passenden Spulenkörper und eine exakte Drahtverlegung. Bei großzügigem Bauraum kann eine einfachere Wicklung wirtschaftlicher sein.
- Was ist Backlackdraht?
- Lackdraht mit einer zusätzlichen Klebeschicht, die nach dem Wickeln durch Wärme aktiviert wird. Die Windungen verbacken miteinander, sodass die Spule ohne Spulenkörper ihre Form behält.
- Welche Drahtstärken verarbeitet MGE?
- Kupfer- und Backlackdraht von 0,025 bis 1,8 mm, auf programmierbaren Wickelautomaten. Bandagieren, Fluxen, Umspritzen und die Prüfung der Spulen erfolgen im eigenen Haus.